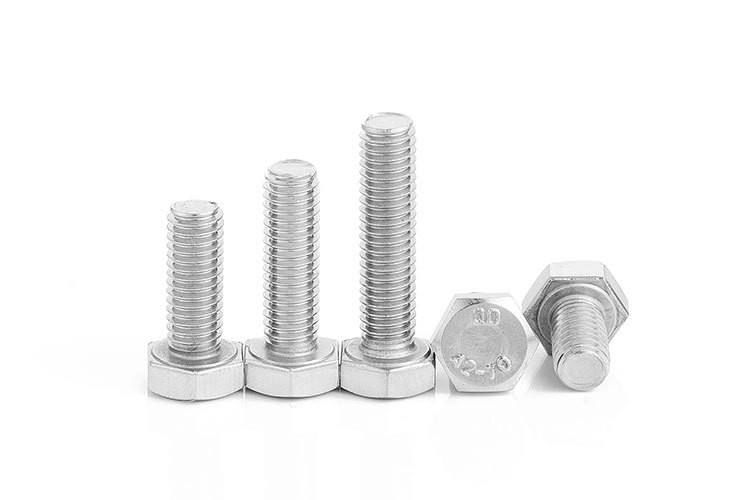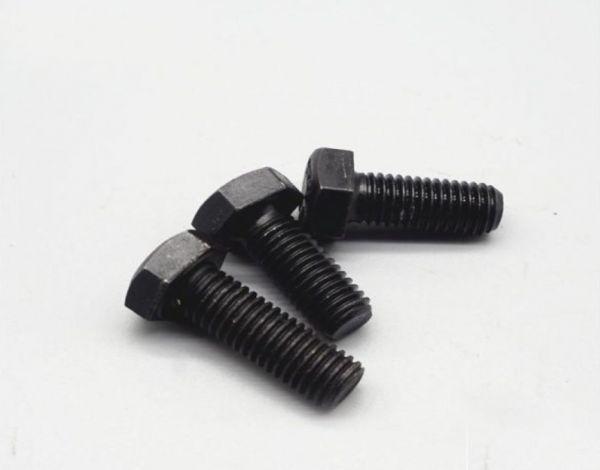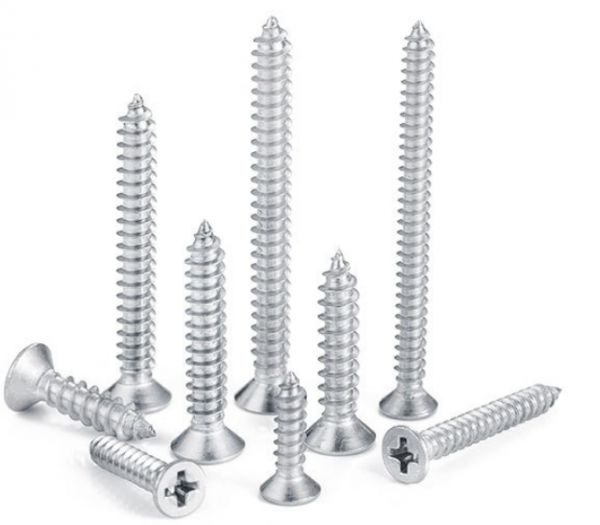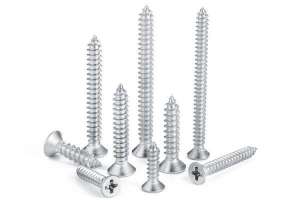


很多采购收到紧固件时,第一反应就是检查螺纹和支撑面的光洁度,一旦发现边缘有凸起的毛刺,哪怕整体材质达标,也会直接判定产品不合格。毛刺虽然只是毫厘级的细小金属突起,却可能在装配时划伤操作人员、卡滞螺纹,甚至在设备运行中脱落堵塞油路,引发连锁故障。想要从源头控制紧固件品质,首先要搞懂毛刺产生的底层原因,再匹配对应的去除方案。
紧固件的毛刺,绝大多数都来自生产过程中的工艺细节偏差。打头工序时,如果一冲开口尺寸太小,或者冲压冲击速度过快,金属材料在模具内的流动路径被打乱,就会在头部边缘挤出多余的金属飞边;切边环节是毛刺产生的重灾区,切边下模和主模没有精准对中,下模孔径偏大就会导致头部切边歪斜拖出“尾巴”,下模孔径偏小又会挤压支撑面形成局部突起,切边顶杆动作不同步、切边模长期磨损未修磨,也会直接在支撑面留下连片毛刺。除此之外,原材料的硬度也会影响毛刺生成概率,硬度低于HR88的软质钢材,冲压时更容易发生塑性变形,产生毛刺的概率远高于高硬度原料。
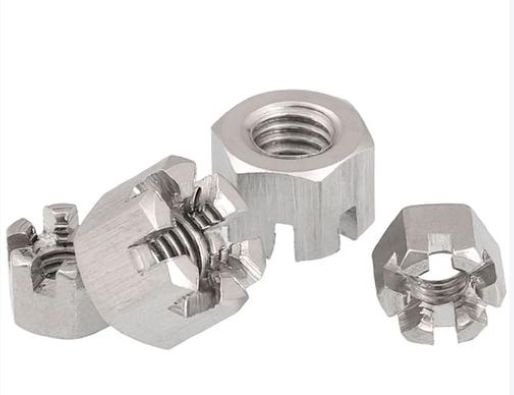
针对不同场景的紧固件产品,可以选择对应的去除方案。小批量、大尺寸的重型紧固件,优先用传统机械打磨工艺,通过砂轮、抛光轮人工清理重点部位的毛刺,灵活度高,不会破坏螺纹的基础尺寸;中小批量标准件可以用振动研磨、滚磨工艺,把紧固件和磨料一起放入容器中低速翻滚,批量去除边缘的细小毛刺,成本低、效率高,适合普通精度要求的通用螺丝螺母。
对精度要求极高的精密紧固件,化学去毛刺是更稳妥的选择:将工件依次放入专用的钝化溶液中浸泡,通过化学反应均匀溶解边缘的显微金属颗粒,哪怕是螺纹牙底、油孔内部这类人工打磨不到的隐蔽位置,也能彻底清理干净,处理后工件表面光滑,棱角圆润,不会出现打磨导致的局部尺寸偏差,长期来看还能减少大量人工成本。不少紧固件工厂现在会在工艺设计阶段就优化模具间隙、调整冲压参数,从源头减少毛刺生成,比后期全靠后处理清理,品质稳定性要高得多。