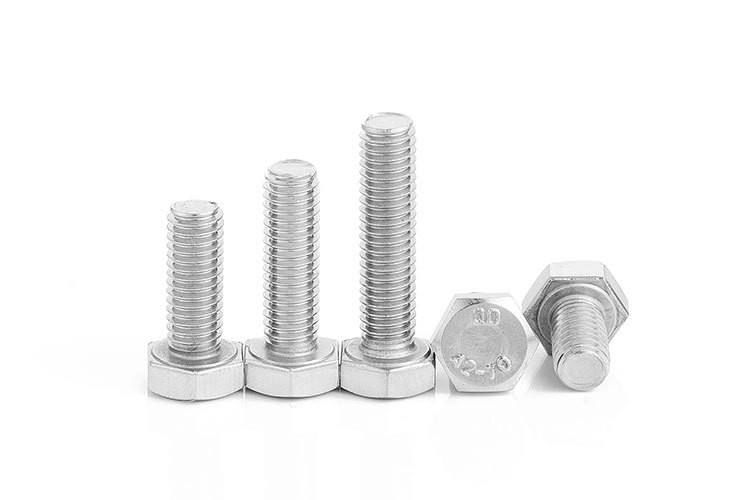


很多人在双头螺栓的选型中,会把全部注意力放在材质、强度等级和规格参数上,却对表面处理的工艺细节一知半解,最终在实际使用中踩中不少隐形的“性能陷阱”。这些看似不起眼的工艺细节,恰恰是决定紧固件长期运行可靠性的关键。
首先要避开高强度螺栓的氢脆风险。10.9级及以上的高强度双头螺栓,绝对不能优先选择普通电镀锌工艺。电镀锌的电镀过程中,氢原子会渗入钢材基体内部,后续如果除氢工序不到位,螺栓在长期受力状态下极易出现延迟断裂,这种故障没有明显预兆,往往会在重载工况下突然发生,引发严重的安全事故。针对这类高强度产品,优先选择热镀锌、达克罗等无氢脆风险的工艺,才能从根源上规避这类隐患。
其次要注意不同工艺的螺纹适配特性。电镀锌的镀层厚度通常在5-25μm之间,如果采购时没有提前和供应商约定螺纹的预留公差,镀层堆积后很容易出现螺母无法旋合的问题。正确的做法是在采购阶段就明确要求螺栓螺纹预留对应的镀层余量,或者镀锌后配套同规格的加大丝锥过丝,保证螺纹通止规完全合格,避免到施工现场才发现装配卡滞,耽误施工进度。
针对有特殊装配需求的场景,抛光加防锈油的组合工艺,更适配食品设备、精密仪器的装配场景。镜面抛光能彻底去除螺栓表面的加工毛刺、氧化皮和划痕,让表面光洁度达到装配要求,后续涂抹的薄层防锈油,既能在储存运输阶段形成临时防护,又不会在装配后残留多余油污影响设备洁净度。
在邯郸本地采购双头螺栓时,除了核验表面处理的外观质量,还可以要求供应商提供对应工艺的盐雾测试报告,确认防腐性能符合项目的工况要求,避免低价低质的处理工艺,给后续的设备运行留下隐患。