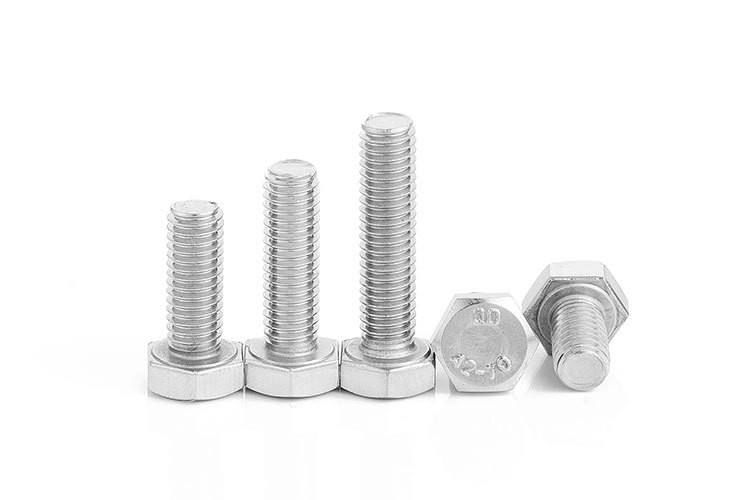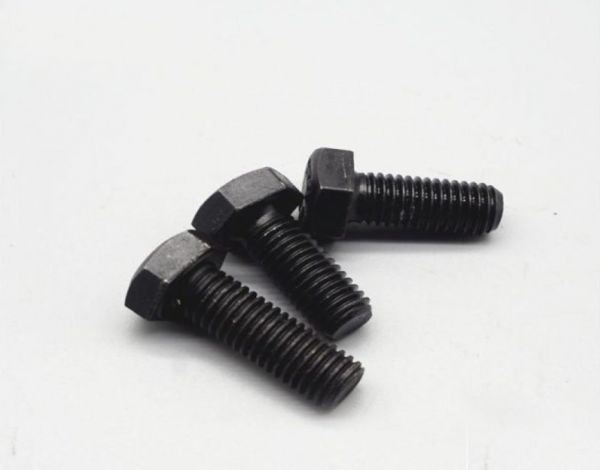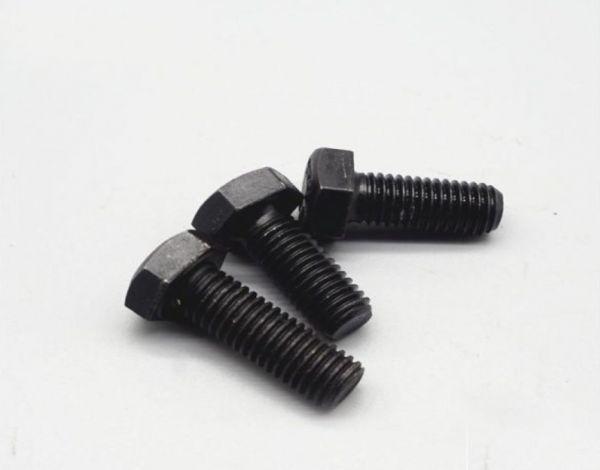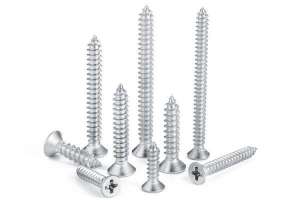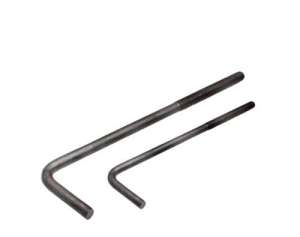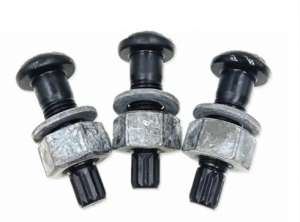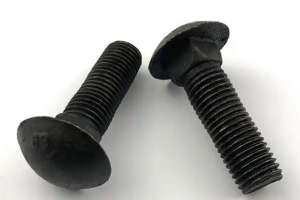


马车螺栓的生产看起来和普通螺栓类似,都是冷镦成型之后搓丝加工螺纹,但因为它带有独特的方颈结构,整个生产流程的工艺管控难度远高于普通外六角螺栓,很多小厂生产的低价马车螺栓,很容易出现方颈断裂、螺纹滑牙、头部变形等问题,核心原因就是关键工艺环节的管控不到位。
第一道核心工序就是多工位冷镦成型,这也是马车螺栓生产最关键的环节。普通螺栓只需要冷镦出头部和圆角,而马车螺栓需要在一个工序里同时成型大直径的圆头和下方的方形颈结构,对冷镦模具的精度、钢材的球化退火质量要求极高。如果模具精度不够,生产出来的方颈尺寸会出现偏差,要么无法顺利卡入预制方孔,要么卡入之后依然存在间隙,旋紧螺母时出现跟转问题;如果冷镦的打击力控制不当,方颈的根部会产生隐形的微裂纹,后期使用过程中稍微受力就会直接发生断裂。
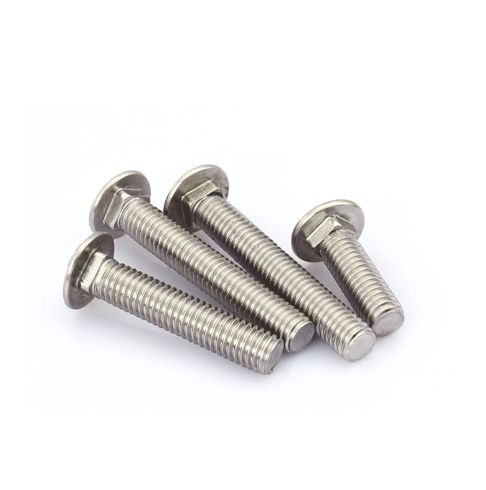
螺纹加工环节的管控同样不能放松。马车螺栓的螺纹必须采用精度6g以上的搓丝工艺,保证螺纹的牙型饱满,没有乱牙、毛刺问题,和配套螺母的旋合顺畅不卡滞。很多低价产品为了压缩成本,使用磨损严重的旧搓丝板,生产出来的螺纹牙型不完整,旋紧时很容易出现滑牙,看似规格一致,实际承载能力根本达不到标准要求。
最后的表面处理环节,高强度马车螺栓还要额外增加除氢工序。电镀锌过程中,氢离子会渗入钢材内部,如果不进行200℃左右的恒温除氢处理,8.8级以上的高强度马车螺栓很容易出现氢脆现象,安装完成后在静载荷下突然发生延迟断裂,这种失效毫无预兆,很容易引发严重的安全事故。只有把每一个工艺环节的细节管控到位,才能生产出真正可靠的马车螺栓产品。