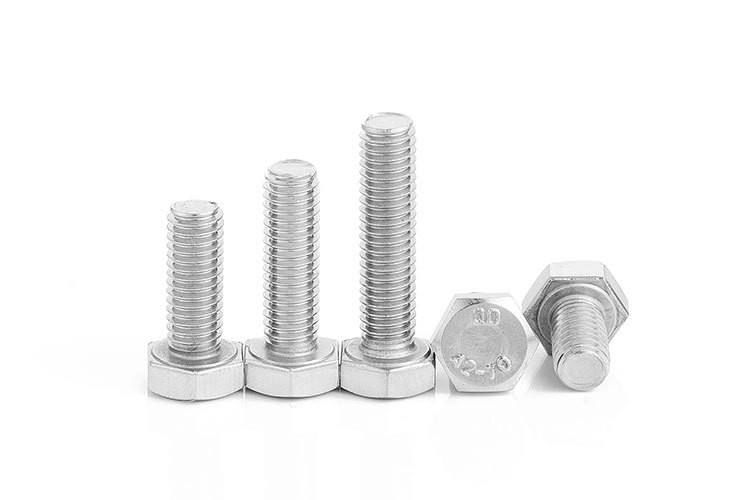


不锈钢螺丝的尺寸精度验收,是保障产品能顺利装配、实现标准互换性的核心环节。很多人误以为只要螺纹能拧进去就是合格,实际上尺寸偏差超标会直接导致预紧力不稳定、扳手打滑、无法适配标准安装孔等问题,尤其是批量采购的标准件,尺寸精度一致性差会给现场施工带来大量额外麻烦,必须通过标准化的检测流程严格把控。
螺纹精度检测是尺寸验收的核心项目。常规验收优先使用对应规格的标准螺纹通止规,通规必须能靠自身重量顺畅旋入螺丝全部螺纹段,止规旋入的圈数不能超过2圈,超出这个范围就说明螺纹中径严重超标。如果中径偏大,螺丝拧入螺纹孔时会出现过盈配合,强行拧紧容易造成螺纹滑牙;如果中径偏小,螺纹配合间隙过大,承载后很快就会出现松脱。针对精度要求高的高端工况,还可以用螺纹千分尺直接测量中径、螺距和牙型角,获取量化的偏差数据,判断批次产品的整体质量稳定性。
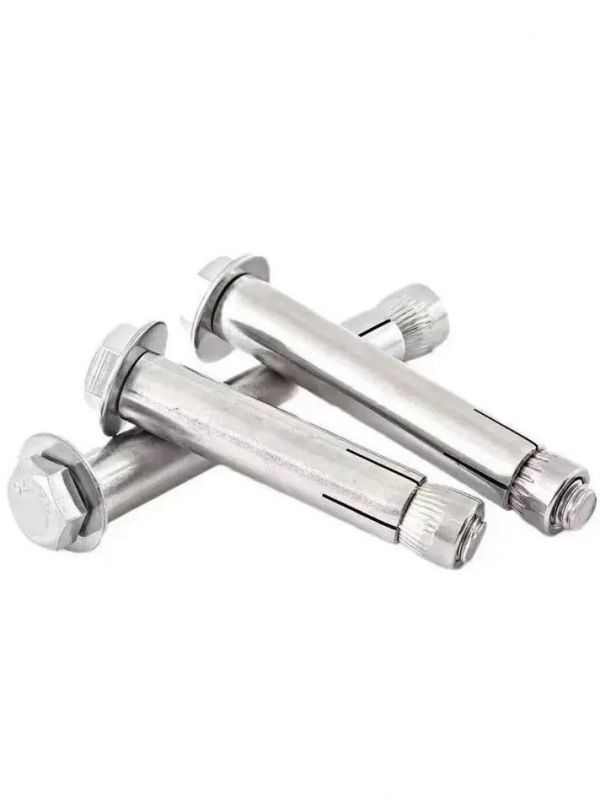
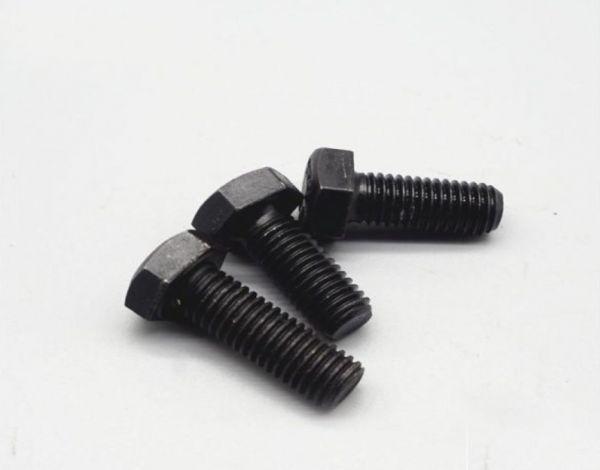
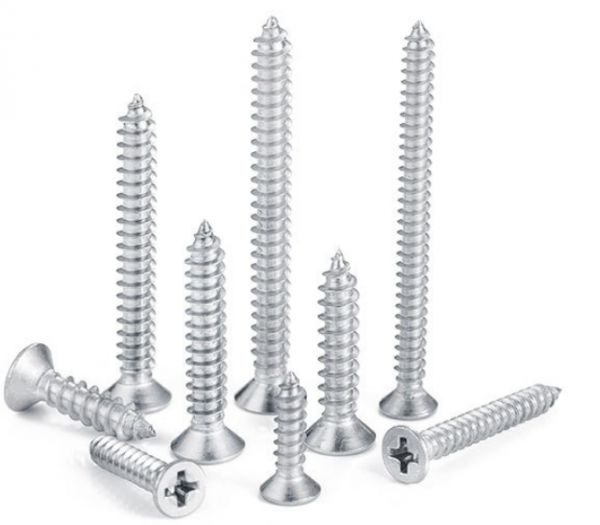
基础外形尺寸检测要覆盖所有关键参数。用数显卡尺或千分尺,多次测量螺丝的公称长度、杆部直径、头部高度、头部对边尺寸,取平均值和国标公差范围做对比。比如M10的外六角不锈钢螺丝,头部对边尺寸偏差不能超过0.2mm,否则安装时扳手无法完全卡合,拧紧过程中极易打滑,不仅操作不便,还可能因为预紧力不足留下安全隐患。对于全牙、半牙的不同产品,还要核验螺纹段长度是否符合订单要求,避免出现半牙螺丝螺纹段过短,无法满足有效旋合深度的问题。
针对有表面镀层的不锈钢螺丝,要额外核验镀层厚度。部分经过发黑、达克罗等表面处理的不锈钢螺丝,镀层厚度不能超过0.05mm,镀层太厚会直接导致螺纹有效尺寸变大,原本适配的标准螺母无法旋合。检测可以用磁性测厚仪直接在螺丝表面测量,也可以用千分尺对比镀层处理前后的螺丝尺寸差,避免因为表面处理工艺不合格,导致整批螺丝无法正常装配。